Gewöhnliche Nüsse Flanschmuttern sperren Muttern
Cat:Nüsse
Gewöhnliche Nüsse, Flanschmuttern und Anti-Loosing-Nüsse sind drei übliche Be...
Siehe Details


Zwei selbstschneidende Schrauben können in einem Behälter fast identisch aussehen und sich am Fließband dennoch völlig unterschiedlich verhalten. Der Unterschied beginnt normalerweise am Schwanz, dem Ende des Schafts gegenüber dem Kopf. Eine Schraube mit flachem Schwanz endet mit einer stumpfen, abgeschrägten Fläche, während eine Schraube mit scharfem Schwanz mit einer konischen Spitze endet. Diese einzige geometrische Wahl entscheidet darüber, ob eine Pilotbohrung erforderlich ist, wie schnell sich die Schraube eindreht und wie viel Antriebsdrehmoment die Verbindung aufnimmt, bevor etwas versagt.
Die Geometrie erzählt jedoch nur die halbe Wahrheit. Das Material hinter der Spitze entscheidet zusammen mit der darauf angewendeten Wärmebehandlung darüber, ob sich die Fäden sauber im Untergrund bilden oder diesen abstreifen.
In der Terminologie der Verbindungselemente ist das Schwanzende das Endende des Schafts und bestimmt, wie die Schraube in das Werkstück eindringt.
Da eine scharfe Schwanzspitze konisch ist, sind die ersten Gewindegänge unvollständig und vertiefen sich mit zunehmendem Vordringen der Schraube zunehmend. Eine Schraube mit flachem Schwanz hat näher am Ende des Schafts ein vollständigeres Gewinde, wodurch sich sowohl die Lastverteilung entlang der Eingriffslänge als auch die Form der Antriebsdrehmomentkurve ändert.
Kohlenstoffstahlsorten wie C1022A sind normalerweise einsatzgehärtet: Die Oberfläche wird auf eine hohe Härte aufgekohlt, sodass sie ein Gewinde schneiden oder formen kann, während der Kern weicher und zäher bleibt, sodass die Schraube unter Drehmoment nicht reißt. Der Unterschied zwischen Oberflächenhärte und Kernhärte macht eine kleine Schraube sowohl aggressiv als auch langlebig.
Edelstahloptionen verhalten sich anders und werden häufig missverstanden:
Bei einer scharfen Spitze ist die Unterscheidung am wichtigsten. Diese Spitze hat einen sehr kleinen Querschnitt, so dass eine zu stark gehärtete oder untertemperierte Spitze beim Fahren brechen kann, während eine zu wenig gehärtete Spitze einfach umknickt und den Start verweigert. Flachkopfschrauben verteilen die Antriebsbelastung über einen größeren Bereich, aber ihr langer Gewindeeingriff bedeutet, dass die Einsatztiefe über die gesamte Gewindelänge konstant bleiben muss.
Kernpunkt
Die Spitzengeometrie definiert, wie die Schraube in das Material eindringt. Materialqualität und Härtetiefe bestimmen, ob es den Prozess übersteht.
Eine Flachschwanzschraube ist ein Befestigungselement mit kontrolliertem Eingriff. Da das Werkstück nicht durchbohrt werden kann, bestimmen Lochdurchmesser und Lochqualität die Bedingungen für die Gewindeformung. In Blech wird das Loch normalerweise etwas unterhalb der Nenngewindegröße gestanzt oder gebohrt, und die Schraube rollt oder schneidet ihr eigenes Gewinde in die Wand dieses Lochs. Bei Kunststoffen und Druckgussteilen erzielt ein eingeformtes Kernloch das gleiche Ergebnis.
Die Folgen sind vorhersehbar: Das Anlaufdrehmoment ist höher, da das volle Gewindeprofil sofort einrastet, die Eingriffslänge lässt sich leicht kontrollieren und Verbindungen können mit weit weniger Schäden zerlegt und wieder zusammengebaut werden, als dies bei einer scharfen Spitze der Fall wäre. Flachschwanzschrauben sind auch die natürliche Wahl, wenn die Schraube durch eine erste Platte verläuft und ein Gewinde in einer Mutter, einem Vorsprung oder einer dickeren zweiten Schicht bilden muss.
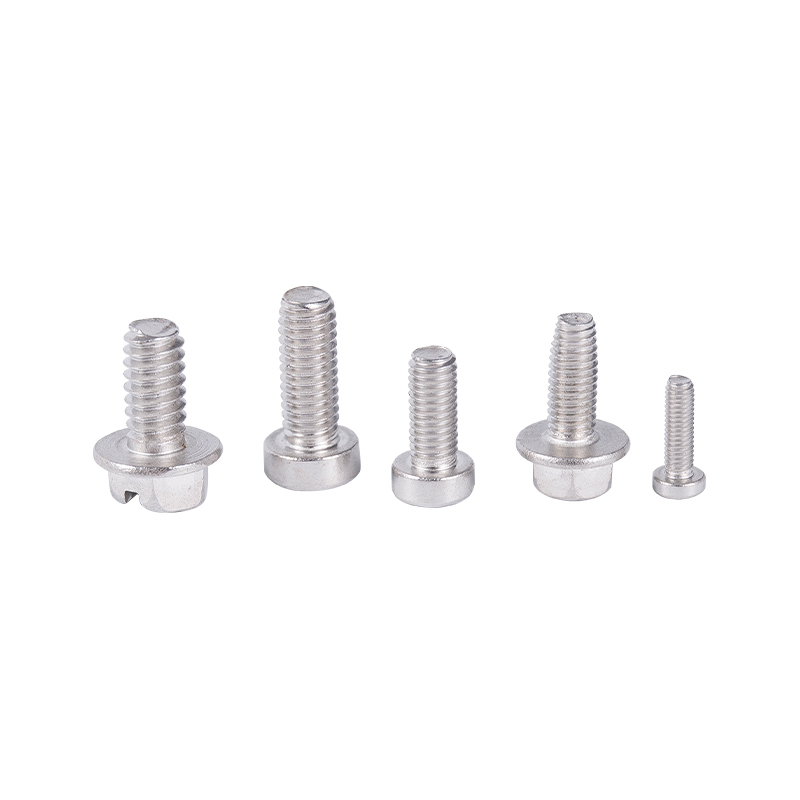 Selbstschneidende Schrauben mit flachem Schwanz für Metall- und Sacklöcher Das stumpfe, flache Ende eignet sich für vorgebohrtes Metall, Sacklöcher und Bodenarbeiten, mit Flach- oder Flachköpfen und Optionen aus Kohlenstoff- oder Edelstahl. Produkt anzeigen →
Eine scharfe Heckschraube tauscht Kontrolle gegen Geschwindigkeit. Die Spitze positioniert sich selbst, schiebt das Material zur Seite und bringt die ersten Gewindegänge in Kontakt, sodass in Holz, Spanplatten, dünnen Blechen und vielen Kunststoffen kein separater Bohrvorgang erforderlich ist. Der Nachteil besteht darin, dass das Substrat das verdrängte Material aufnehmen muss. In dichtem Hartholz oder dickem Stahl hat die Spitze keine Möglichkeit, Material zu bewegen, und das Antriebsdrehmoment steigt stark an.
Konstruktionen mit scharfer Spitze konzentrieren auch die Spannung, da die konische Spitze weniger Material trägt und die gewindeformenden Kräfte auf ein kleines Volumen gehärteten Stahls konvergieren. An diesem Punkt wird die Kontrolle der Gehäusetiefe entscheidend: Bei einer zu flachen Hülse verformt sich die Spitze, bei einer zu spröden Hülse splittert die Spitze.
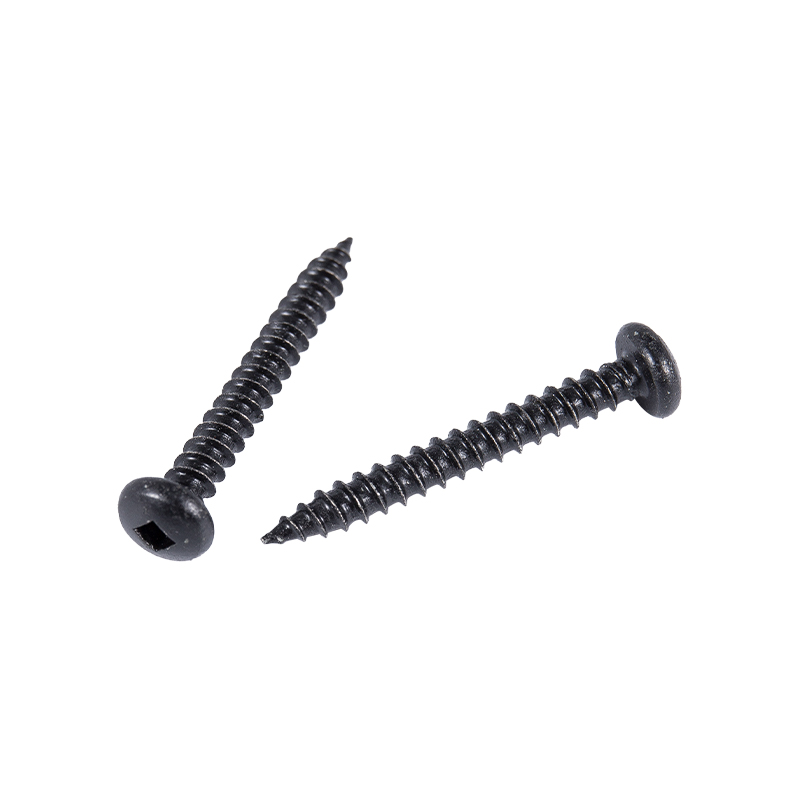 Selbstschneidende Linsenkopfschrauben mit scharfer Spitze Diese Kreuzschlitz-Flachkopfschrauben eignen sich ideal für vorgebohrte Metallbaugruppen. Sie schneiden Gewinde und verteilen die Klemmkraft auf Bau-, Möbel- und Gerätegehäuse. Produkt anzeigen →
Die folgende Tabelle fasst die Unterschiede zusammen, die bei der Spezifikationsarbeit am wichtigsten sind.
| Funktion | Flacher Schwanz | Scharfer Schwanz |
|---|---|---|
| Endgeometrie | Stumpfe, abgeschrägte Gesichtsform | Konisch zulaufende Spitze |
| Pilotloch | Erforderlich, Durchmesser kontrolliert | Normalerweise nicht erforderlich |
| Startverhalten | Benötigt ein lokalisiertes Loch | Selbststartpunkt |
| Gewindeeingriff | Komplette Threads gegen Ende | Unvollständige Fäden an der Spitze |
| Typische Untergründe | Bleche, Kunststoffe, Druckgussteile, Bossen | Holz, Spanplatten, dünne Bleche, Kunststoffe |
| Bedarf an Gehäusetiefe | Gleichmäßig über den gesamten Faden | Strenge Kontrolle an der Stelle |
| Entfernung und Wiederverwendung | Besser, weniger Substratschäden | Mehr Substratschäden |
Die Gewindeformleistung ist ebenso ein Ergebnis der Wärmebehandlung wie ein Designergebnis. Durch Aufkohlen entsteht die harte Oberflächenschicht, durch Abschrecken wird die Umwandlung blockiert und durch Anlassen wird die Kernzähigkeit wiederhergestellt, die ausreichend ist, um das Montagedrehmoment zu überstehen. Härtetiefe, Oberflächenhärte und Kernhärte müssen alle innerhalb eines Fensters gehalten werden, und dieses Fenster lässt sich am einfachsten einhalten, wenn sich die Ofenatmosphäre und das Temperaturprofil von Charge zu Charge wiederholen.
Die Prozessausrüstung steht daher direkt hinter der Qualität der Verbindungselemente. Aufkohlungs- und Anlassöfen mit kontrollierter Atmosphäre aus einem genau spezifizierten Sortiment Wärmebehandlungsausrüstung Sorgen Sie dafür, dass die Härtetiefe im gesamten Produktionslos gleichmäßig bleibt und nicht nur in einer Probe. Härteuntersuchungen und Salzsprühtests bestätigen dann, dass sich die Oberflächenschicht im Betrieb wie vorgesehen verhält.
Die Materialentscheidung sollte sich am Untergrund orientieren, nicht umgekehrt.
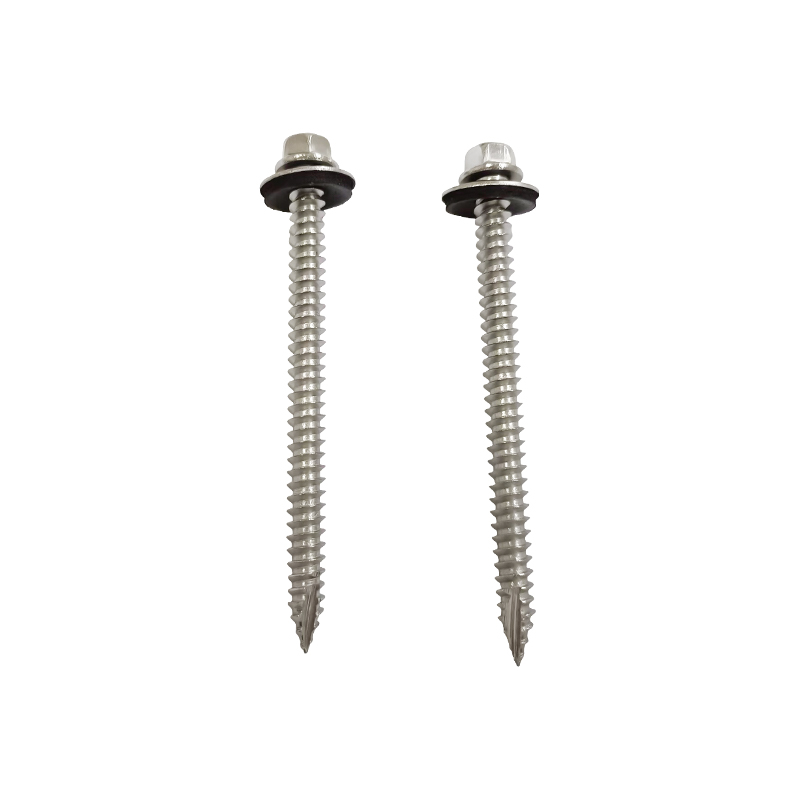 Selbstschneidende Schraube mit Sechskant-Scheibenkopf Typ 17 und EPDM-Unterlegscheibe Für Metalldächer und -verkleidungen im Außenbereich verwendet diese SUS410-Schraube ein Stützgewinde und eine Dichtungsscheibe, um den Halt zu verbessern und das Eindringen von Feuchtigkeit zu verhindern. Produkt anzeigen →
| Fehlermodus | Wahrscheinlich wesentliche Ursache | Praktische Korrektur |
|---|---|---|
| Gewinde im Untergrund abgestreift | Pilotloch too large, or case depth too shallow | Lochdurchmesser reduzieren, Oberflächenhärte prüfen |
| Punktfrakturen während der Fahrt | Zu hohe Härtetiefe oder unzureichende Temperierung | Überprüfen Sie den Aufkohlungszyklus und die Anlasstemperatur erneut |
| Die Spitze klappt um und die Schraube dreht sich | Oberflächenhärte für den Untergrund zu gering | Erhöhen Sie die Härtetiefe oder wählen Sie eine härtere Sorte |
| Fressen und Festfressen im Edelstahl | Austenitische Sorte kombiniert mit hoher Reibung | Wechseln Sie zu SUS410 oder tragen Sie ein geeignetes Schmiermittel auf |
| Um den Kopf herum bildet sich Rost | Kohlenstoffstahl mit unzureichender Beschichtung | Steigen Sie für die Umwelt auf eine Edelstahlqualität um |
Nein. Eine scharfe Schwanzschraube kann in einem einfachen Loch beginnen, aber eine flache Schwanzschraube benötigt ein vorbereitetes Loch mit dem richtigen Durchmesser. Das Eindrehen einer Schraube mit flachem Schwanz ohne Vorbohrung führt normalerweise zu einer Verformung des Werkstücks, anstatt ein Gewinde zu formen.
In Metall und starren Kunststoffen, ja. Das Loch wird normalerweise etwas unterhalb der Nenngewindegröße gestanzt oder gebohrt, damit die Schraube Material zum Formen hat, und geformte Kernlöcher erfüllen in Kunststoffteilen die gleiche Funktion.
Keine der Noten ist allgemein besser. Einsatzgehärtetes C1022A erreicht eine hohe Oberflächenhärte bei geringen Kosten. SUS410 bietet eine vergleichbare Härte mit besserer Korrosionsbeständigkeit, was bei feuchtem oder leicht korrosivem Betrieb von Bedeutung ist.
Austenitische Sorten wie SUS304 und SUS316 können nicht durch Wärmebehandlung gehärtet werden, daher sind ihre Gewinde weicher als einsatzgehärteter Kohlenstoffstahl. Höhere Reibung begünstigt auch das Fressen, was das Risiko eines Gewindeausrisses oder einer abgescherten Schraube erhöht.
Die Wahl zwischen einer selbstschneidenden Schraube mit flachem Schwanz und einer selbstschneidenden Schraube mit scharfem Schwanz hängt davon ab, wie die Verbindung aussehen soll. Ein scharfes Ende optimiert die Installationsgeschwindigkeit und die Selbststartfähigkeit, vorausgesetzt, der Untergrund kann verdrängtes Material aufnehmen und die Spitze hat die richtige Einhärtungstiefe dahinter. Ein flaches Ende optimiert die Eingriffsqualität, die Vorhersagbarkeit des Drehmoments und die Wiederverwendbarkeit, sofern das Loch richtig vorbereitet wird. In beiden Fällen entscheiden die Qualität und die Wärmebehandlung hinter der Spitze darüber, ob die Konstruktionsabsicht die Produktion überdauert.
Um einen umfassenderen Überblick darüber zu erhalten, wie diese Verbindungselemente klassifiziert und angewendet werden, finden Sie diesen Überblick über selbstschneidende Schraubentypen und Auswahl ist eine nützliche Begleitlektüre.
Gewöhnliche Nüsse, Flanschmuttern und Anti-Loosing-Nüsse sind drei übliche Be...
Siehe Details
Der ZKL Series 950 ℃ Drehfestigkeitsofen übernimmt fortschrittliche Konzepte,...
Siehe Details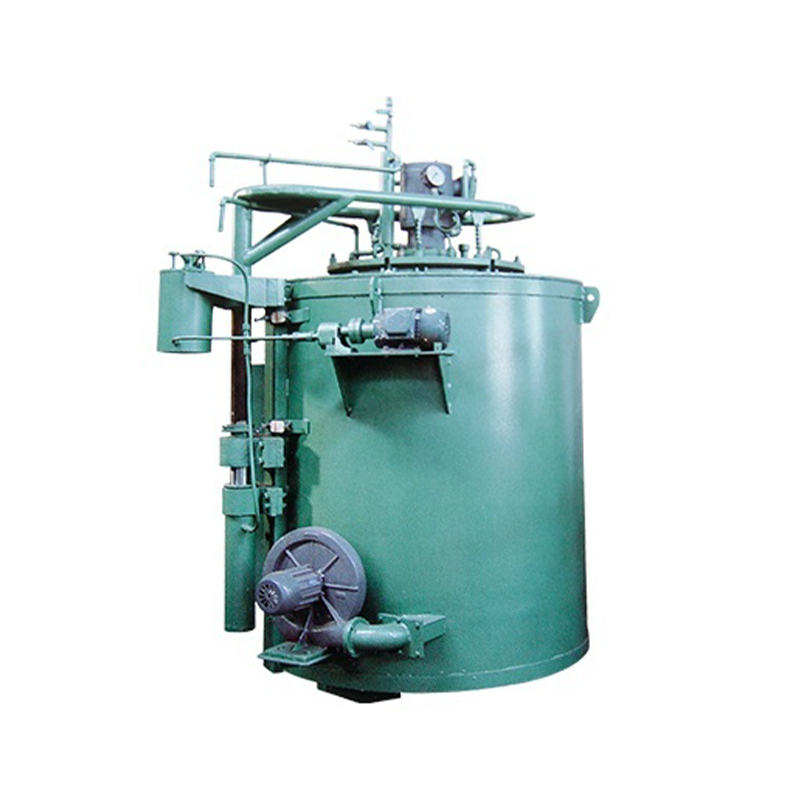
Der Gasnitringofen vom Pit-Typ-Pit-Typ 650 ℃ ist speziell für die Oberflächen...
Siehe Details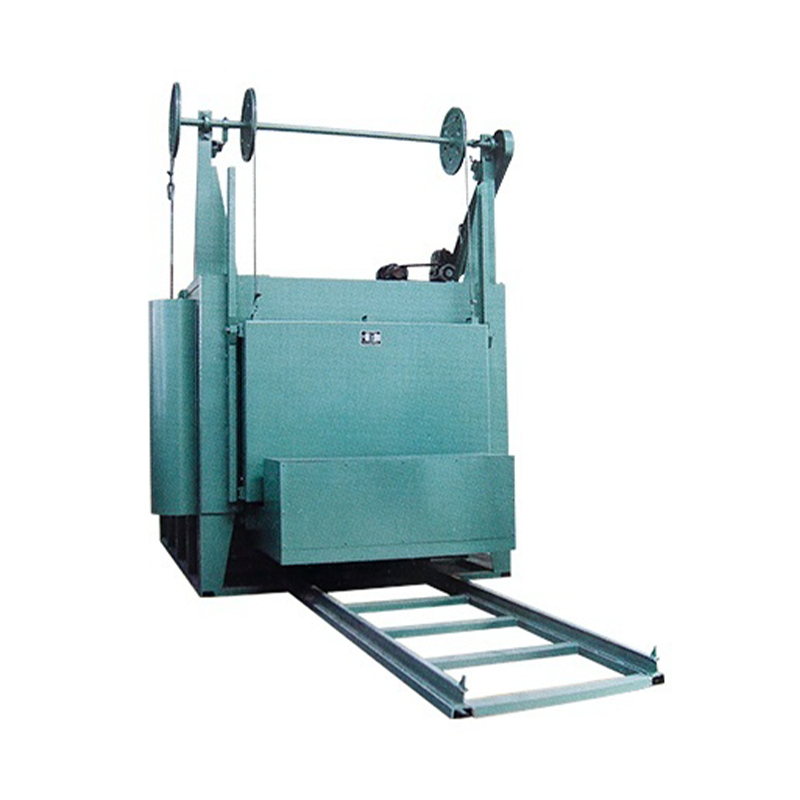
Der Trolley -Resistenzofen der RT2 -Serie kann für Wärmebehandlungsprozesse w...
Siehe Details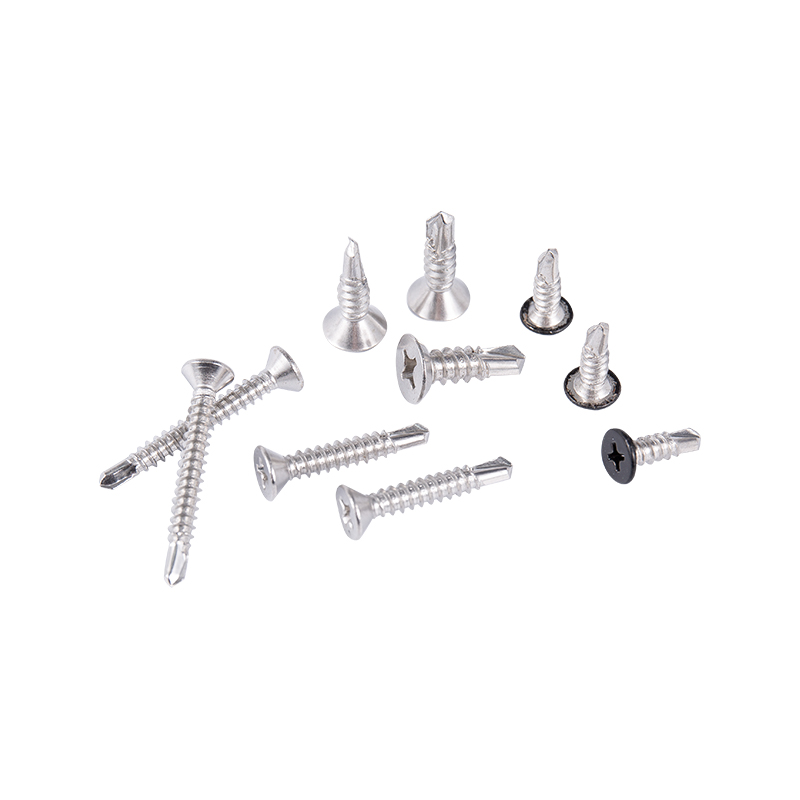
Die Selbstantriebsschrauben der Gegenstände werden in der Herstellung von Möb...
Siehe Details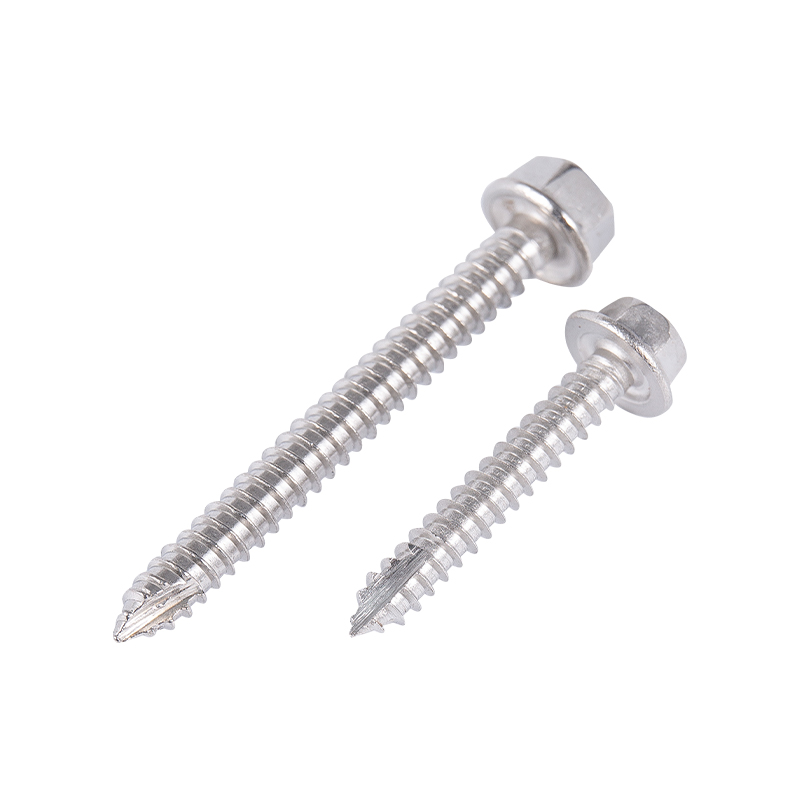
Sechseck Head Sharp Point-Selbstschachtelschrauben sind ein effizienter und b...
Siehe Details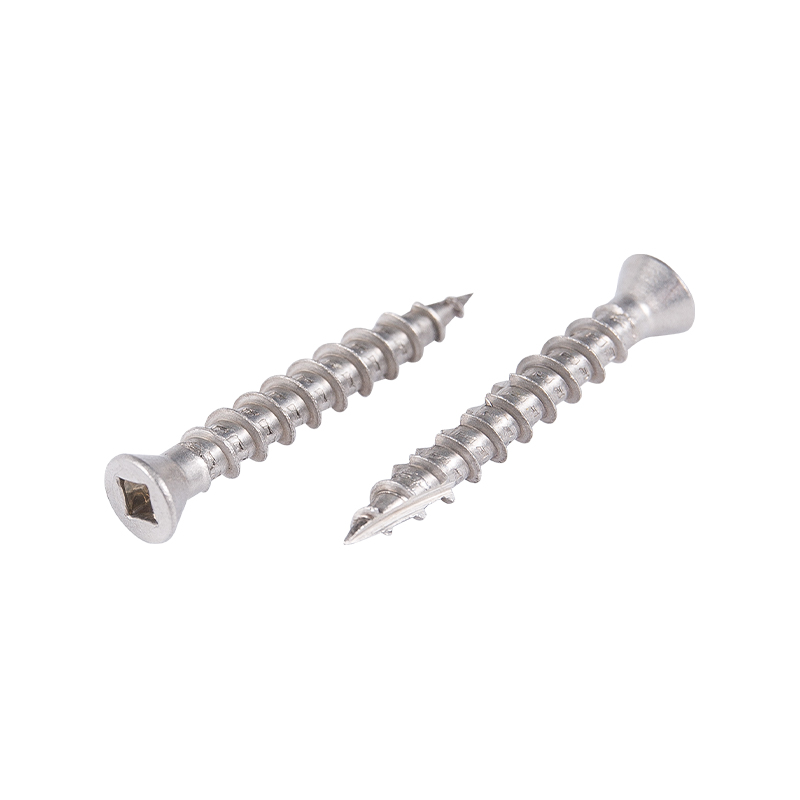
Gegenstände, Trompete, Pfannenkopf, Rundwaschmaschinen und Oval Head-Trockenb...
Siehe Details+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr. 2155, Shuanglong Road, Bezirk Nanhu, Jia Xing City, Provinz Zhejiang
Urheberrecht © Jiaxing Zhongke Metal Technology Co., Ltd. Alle Rechte vorbehalten.Kundenspezifischer Hersteller von hochfesten Edelstahl-Verbindungselementen